Blog 2026-07-25
Ein Werkzeugangebot ist nur dann belastbar, wenn die zugrunde liegenden Bauteilanforderungen klar sind. Vor Kalkulation und Werkzeugkonstruktion sollte eine DFM-Prüfung die Entscheidungen sichtbar machen, die Werkzeugaufbau, Spritzgussrisiko, Bauteilqualität und Angebotsannahmen beeinflussen. Ziel ist nicht, das Produkt automatisch neu zu konstruieren, sondern technische Fragen vor dem Stahlanschnitt zu klären.

Für eine erste Prüfung sollten das aktuelle 3D-CAD-Modell und, falls vorhanden, eine 2D-Zeichnung bereitstehen. Werkstoff, Jahresmenge, gewünschte Oberfläche, funktionskritische Maße, Montagebedingungen und Projekttermin machen die Bewertung deutlich konkreter. Sichtflächen und Funktionsschnittstellen sollten gekennzeichnet werden, statt sie vom Werkzeugbauer erraten zu lassen.
STEP-, STP-, IGS-, X_T- oder native CAD-Daten sind für die Geometrieprüfung in der Regel aussagekräftiger als eine reine STL-Datei. Eine Zeichnung bleibt wichtig, wenn sie Toleranzen, Prüfbezüge, Textur, Farbe oder Hinweise enthält, die im 3D-Modell nicht hinterlegt sind.
Zu prüfen ist, ob die Nennwanddicken möglichst gleichmäßig sind und dicke zu dünnen Bereichen weich übergehen. Lokale Materialanhäufungen können langsamer abkühlen und Einfallstellen, Lunker, unterschiedliche Schwindung oder längere Zykluszeiten verursachen. Eine sehr dünne Engstelle kann dagegen den Fülldruck erhöhen oder einen Kurzschuss begünstigen. Der geeignete Bereich hängt von Werkstoff, Fließweg, Geometrie und Funktion ab; eine einzige Zahl gilt nicht für jedes Bauteil.
Flächen parallel zur Werkzeugöffnungsrichtung benötigen eine geeignete Entformungsschräge. Der erforderliche Winkel hängt von Tiefe, Werkstoff, Struktur, Politur und der Seite ab, auf der das Teil beim Öffnen verbleibt. Strukturierte Flächen benötigen normalerweise mehr Entformung als polierte Flächen. Der DFM-Bericht sollte die Öffnungsrichtung zeigen und kritische Flächen markieren, an denen Schleifspuren, Verformung oder schwierige Auswerfung entstehen könnten.
Rippen und Schraubdome sollen die Funktion unterstützen, ohne unnötig dicke Kreuzungen zu erzeugen. Bewertet werden Dicke, Höhe, Wurzelübergang, Abstand und Verbindung zur Hauptwand. Dome benötigen je nach Belastung Stützrippen oder einen kontrollierten Abstand zu benachbarten Wänden. Geeignete Proportionen hängen von Werkstoff und Funktion ab und müssen zusammen mit den Anforderungen an Sichtflächen betrachtet werden.
Jedes Merkmal, das eine gerade Entformung verhindert, sollte identifiziert werden. Danach wird entschieden, ob der Hinterschnitt entfallen, als Durchbruch ausgeführt oder mit Schieber, Schrägauswerfer oder einem anderen Mechanismus gelöst wird. Gleichzeitig sind Trennebene, Abschaltungen und mögliche Trennspuren zu bewerten. Auswerfer müssen das Bauteil sicher abstützen, ohne Sicht-, Dicht- oder Funktionsflächen zu beschädigen. Diese Punkte können Werkzeugkosten und Wartung wesentlich verändern und gehören deshalb in die Angebotsklärung.
Ein vorläufiges Anspritzkonzept berücksichtigt Fließweg, Füllbalance, Angussrest, Lage möglicher Bindenähte, Lufteinschlüsse sowie das spätere Trennen und Handling. Bei Mehrfachwerkzeugen kommen Balance und Wiederholbarkeit hinzu. Eine DFM-Prüfung macht wahrscheinliche Risiken sichtbar; die detaillierte Auslegung und Prozessparameter entstehen während der Werkzeugkonstruktion und können bei Bedarf durch technische Analysen unterstützt werden.
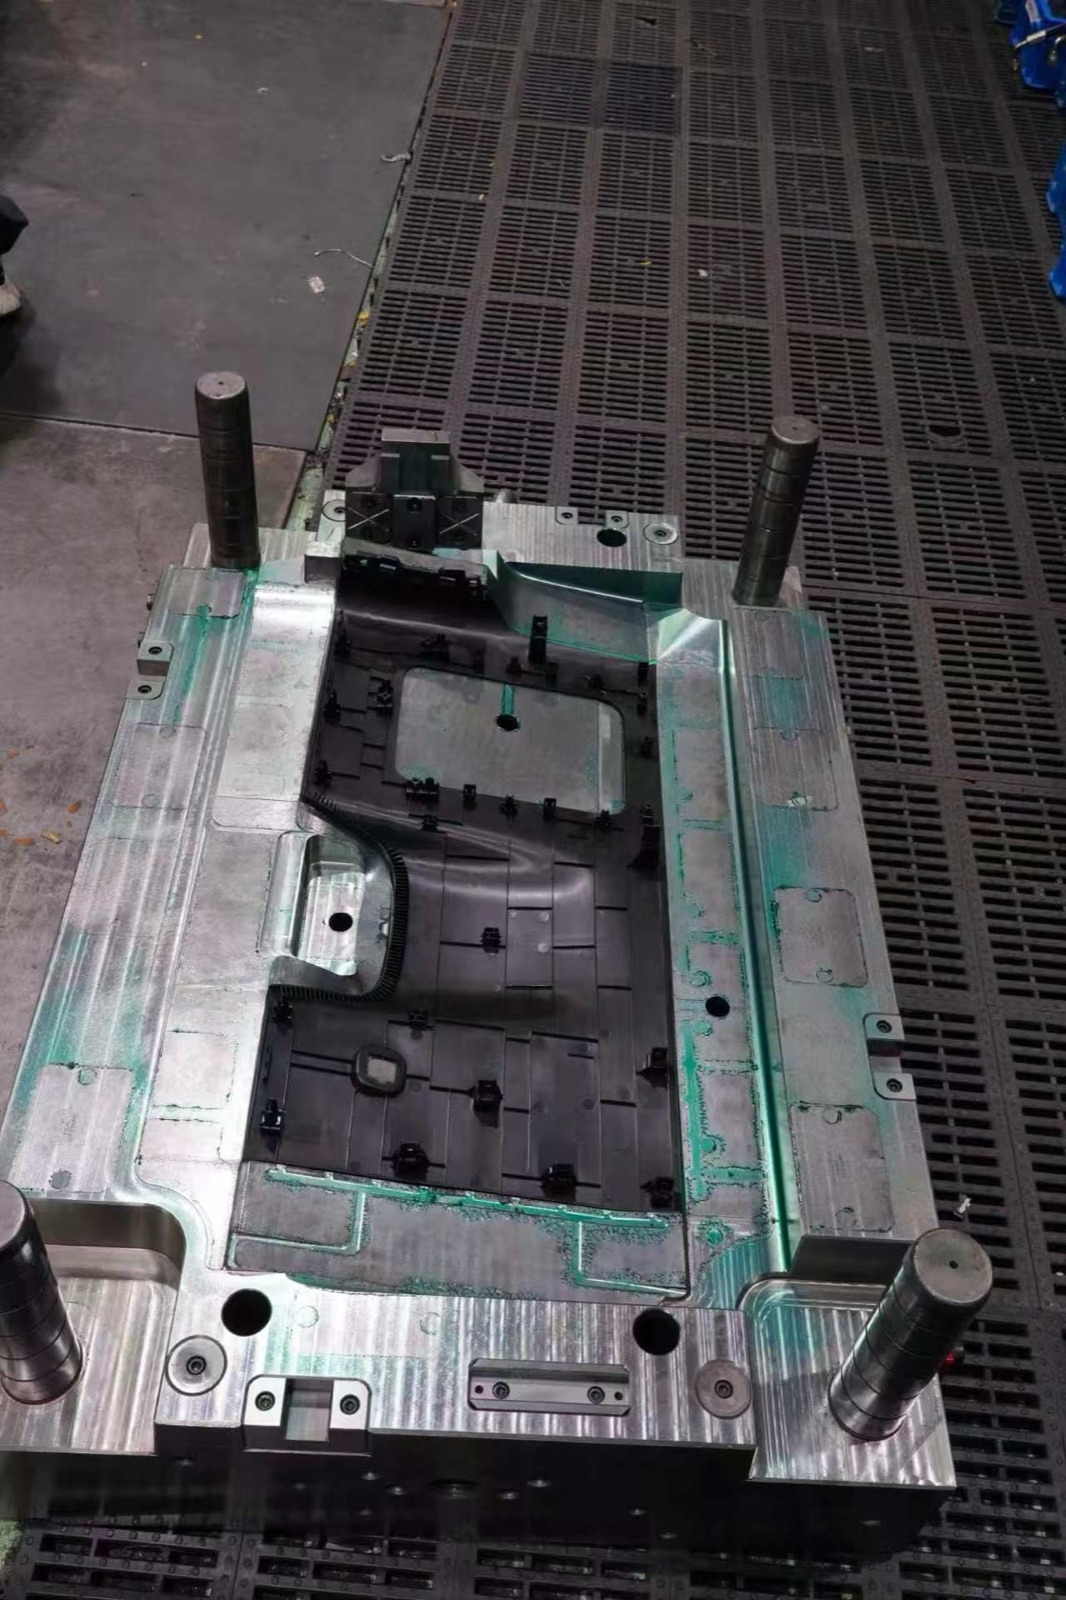
Der vorgesehene Werkstoff und möglichst die genaue Type sollten genannt werden, einschließlich Verstärkung, Flammschutz, Farbe oder Anforderungen an Rezyklatanteile. Schwindung wird durch Werkstoff, Faserorientierung, Geometrie, Anspritzposition und Prozess beeinflusst. Toleranzen sollten funktionskritische Maße von allgemeinen Maßen unterscheiden. Sehr enge Toleranzen an allen Merkmalen erhöhen Werkzeugkorrektur und Prüfaufwand, ohne zwangsläufig die Produktfunktion zu verbessern.
Jahresmenge, erwartetes Gesamtvolumen und SOP-Termin helfen bei der Wahl von Werkzeugkonzept, Kavitätenzahl, Stahl, Heiß- oder Kaltkanal, Ersatzteilstrategie und Validierungsumfang. Diese Angaben sollten vor dem Vergleich von Angeboten feststehen. Zwei Preise mit unterschiedlichen Produktionsannahmen sind nicht direkt vergleichbar.
Eine frühe DFM-Prüfung ist eine Entscheidungshilfe. Sie ersetzt weder die finale Werkzeugkonstruktion noch eine detaillierte Simulation, Bemusterung oder Prozessvalidierung. Ihr Nutzen liegt darin, erkennbare Risiken und fehlende Angaben so früh zu benennen, dass Produktteam und Werkzeugbauer eine gemeinsame Angebotsgrundlage festlegen können.
Tec-Shine bietet für neue Kunststoffteilprojekte eine kostenlose DFM-Erstprüfung innerhalb von 48 Stunden. CAD-Daten und Anforderungen können über das sichere DFM-Formular übermittelt werden. Für vertrauliche Projekte erläutert die Seite CAD-Vertraulichkeit und NDA den Ablauf vor der detaillierten Datenübertragung. Der anschließende Werkzeugumfang kann über unsere Seite zum Spritzgussformenbau abgestimmt werden.
Senden Sie CAD-Daten, Material, Stückzahl und Termin. Tec-Shine prüft Fertigbarkeit und Angebotsrichtung.