Fallstudie 01 · Automotive · Metall-zu-Kunststoff-Redesign

Automotive-Führungsrohr: Metall-zu-Kunststoff-Redesign mit projektilunterstütztem Stickstoff-Spritzgießen

Ein zuvor metallisches Führungsrohr wurde als hohles Kunststoffbauteil neu ausgelegt. Ziel war eine kostengünstigere Formteillösung bei gleicher langer und gebogener Leitungsführung.

Projektübersicht

Branche
Automotive
Bauteil
Langes, gebogenes hohles Führungsrohr
Ursprüngliche Ausführung
Metall-Führungsrohr
Ziel
Kosten senken durch Spritzgießen in Kunststoff bei gleicher gebogener Leitungsführung
Bauteilaufbau
Nur Kunststoff; kein Metalleinleger, kein Umspritzen
Verfahren
Projektilunterstütztes Stickstoff-Spritzgießen
Anschnitt
Ein Nadelverschluss-Anschnitt
Seitenschieber
4 Schieber und 1 Schrägauswerfer
Trennlinie
Folgt der Rohrkontur
Ergebnis
Das Kunststoff-Führungsrohr ersetzt die frühere Metallausführung
Versand
Werkzeug in einer Exportholzkiste verpackt

Die technische Aufgabe

Das ursprüngliche Führungsrohr war ein Metallteil. Ziel des Redesigns war es, die Kosten zu senken, indem es als Kunststoff-Formteil gefertigt wird, ohne Metalleinleger und ohne Umspritzen.

Das Kunststoffteil musste dennoch derselben langen, gebogenen Leitungsführung folgen. Das bedeutet einen durchgängigen Hohlquerschnitt entlang eines gebogenen Pfads sowie lokale Hinterschnitte, die sich mit einer geraden Entformung nicht lösen lassen.

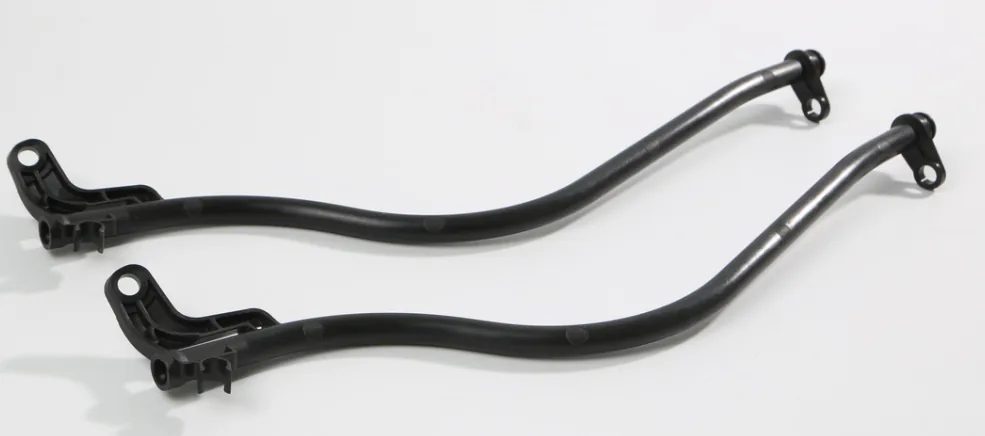
Ehemaliges Metall-Führungsrohr für die Neukonstruktion als Kunststoff-Formteil
Das frühere Metall-Führungsrohr. Die Kunststoffversion musste die lange, gebogene Leitungsführung beibehalten.

Warum projektilunterstütztes Stickstoff-Spritzgießen

Der Hohlquerschnitt entsteht beim Spritzgießen. Die Schmelze wird über einen Nadelverschluss-Anschnitt eingespritzt; anschließend treibt Stickstoff ein Projektil durch den gebogenen Schmelzepfad, solange der Kunststoff noch formbar ist, und hinterlässt einen durchgängigen Hohlquerschnitt.

Das Ergebnis ist ein Kunststoff-Führungsrohr, das die frühere Metallausführung ersetzt.

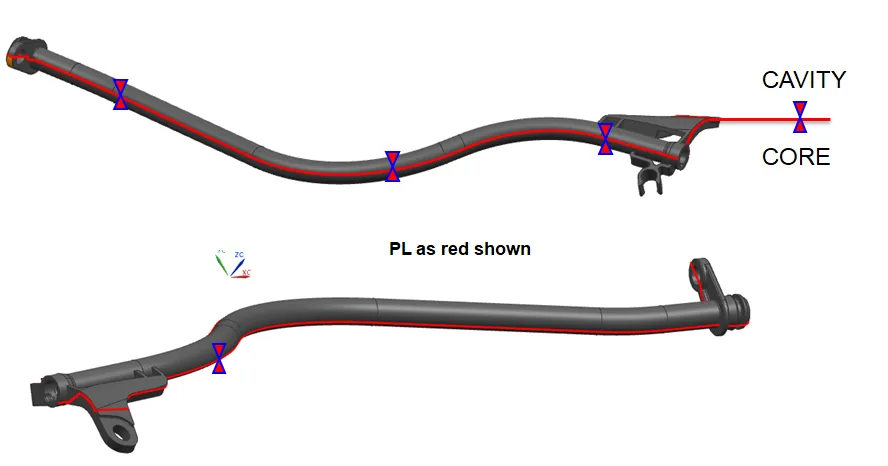
Projektilpfad und Trennlinienanalyse für das hohle Automotive-Führungsrohr
Projektilpfad und Trennlinienanalyse für den Hohlquerschnitt.

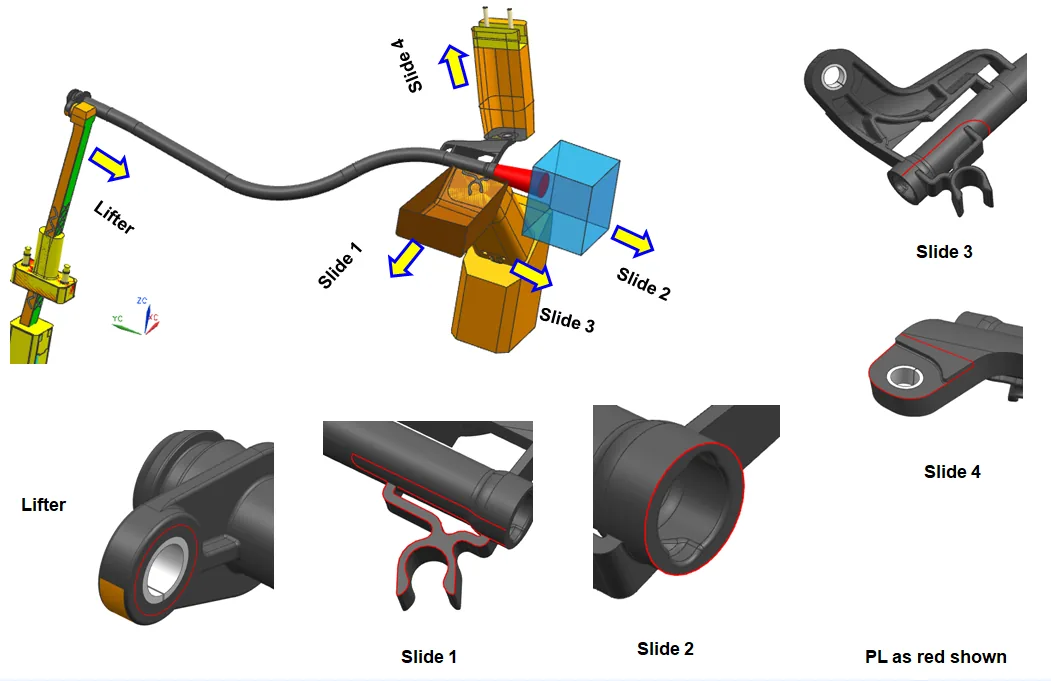
Entformung: 4 Schieber und 1 Schrägauswerfer

Vier Schieber und ein Schrägauswerfer beherrschen die Hinterschnitte. Die abgestimmte Schieber- und Auswerferfolge bewältigt die gebogene Kontur und die lokalen Hinterschnitte.

Die Trennlinie folgt der Rohrkontur. So wird Gratbildung entlang des Rohrs kontrolliert und eine stabile Entformung unterstützt.

Entformungsstrategie mit Seitenschiebern für das Werkzeug des gebogenen Führungsrohrs
Entformungsstrategie: 4 Schieber und 1 Schrägauswerfer entlang der gebogenen Rohrgeometrie.

Aufbau von Kavität und Kern

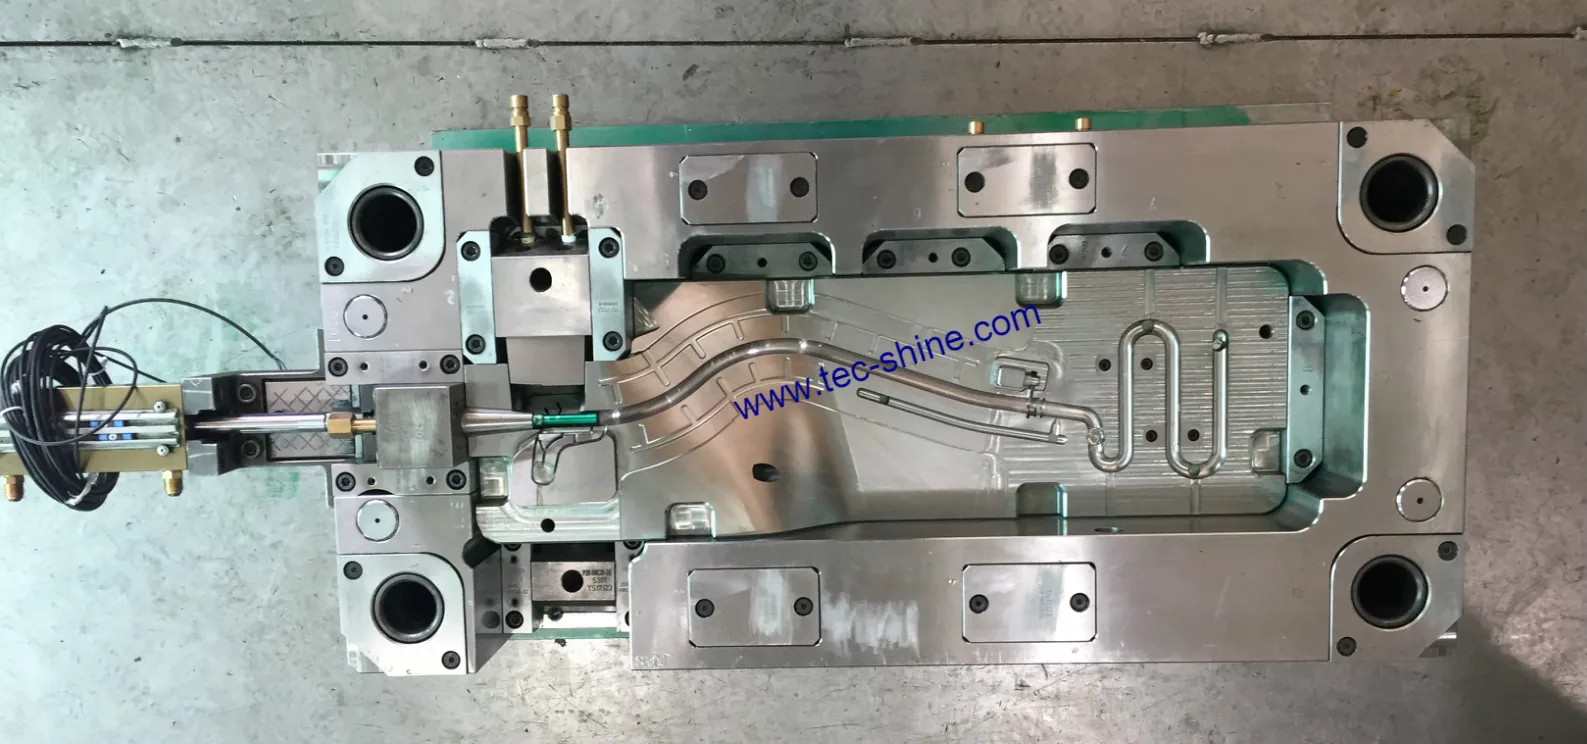
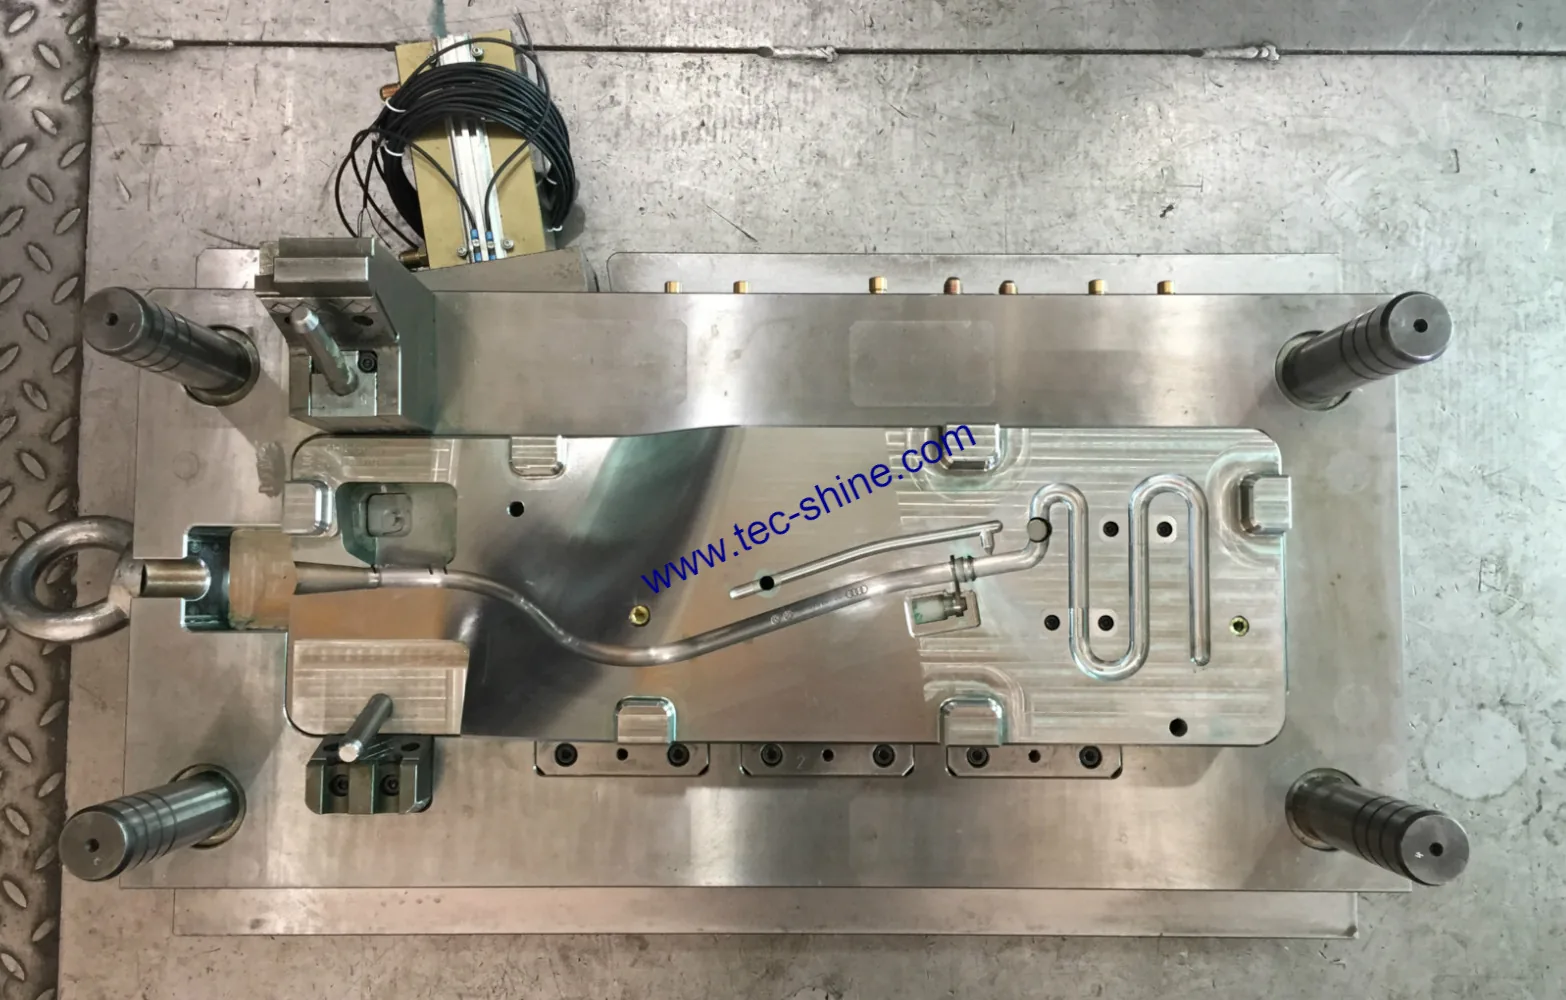
Auf der Kavitätsseite verbindet die lange, gebogene Kavität Projektil- und Gasweg mit den koordinierten Seitenschiebern. Die Kernseite trägt die passende Kontur und die Schieberschnittstellen, die nötig sind, um das Rohr ohne Metalleinleger zu entformen.

Kavitätsseite des Werkzeugs für das gebogene Automotive-Führungsrohr
Kavitätsseite: Die lange, gebogene Kavität verbindet Projektil- und Gasweg mit koordinierten Seitenschiebern.
Kernseite des Werkzeugs für das gebogene Automotive-Führungsrohr
Kernseite: die Gegenhälfte mit den Schieberschnittstellen, die das Rohr ohne Metalleinleger entformbar machen.

Exportverpackung

Für den internationalen Versand wurde das Werkzeug mit Schutzfolie umwickelt und mit innenliegenden Holzstreben in einer Holzkiste gesichert.

Metallteil durch ein Kunststoff-Formteil ersetzen?

Senden Sie 3D-CAD, Material, Menge und Zeitplan. Nach Eingang vollständiger CAD- und Projektdaten senden wir das erste kostenlose DFM-Feedback innerhalb von 48 Stunden. Der Zeitplan für das formelle Angebot wird separat bestätigt.

Kostenlose DFM-Prüfung starten