想把金属件改成注塑件?
请发送 3D CAD、材料、数量和时间要求。收到完整的 CAD 和项目资料后,我们会在 48 小时内发送初步 DFM 反馈。正式报价时间另行确认。
开始免费 DFM 评审
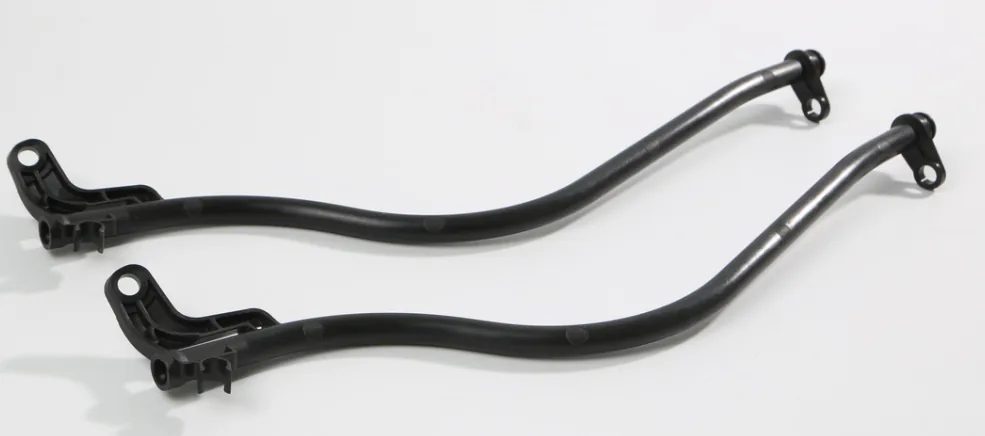
原金属汽车导管重新设计为中空塑胶成型件,项目目标是在保留长距离弧形走向的前提下,降低零件成本。
原导管是金属件。改型目标是改为塑胶成型来降低成本,不使用金属嵌件,也不采用包胶。
塑胶件仍须沿用同样的长距离弧形走向:既要沿弧形路径形成连续的中空截面,又要处理直线脱模无法脱出的局部倒扣。
中空截面在注塑过程中形成。熔料经单点针阀浇口注入,随后氮气在塑料仍可成型时推动射弹穿过弧形熔料路径,在其身后留下连续的中空截面。
最终由塑胶导管取代原来的金属设计。
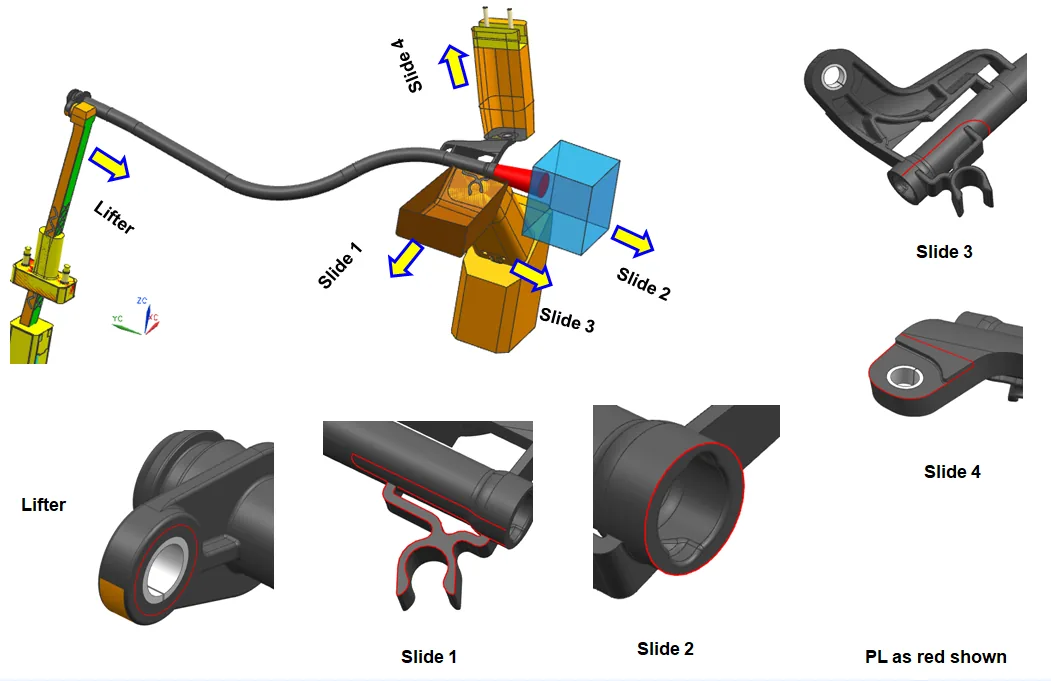
4 个滑块和 1 个斜顶处理倒扣。滑块与斜顶按顺序配合,处理弧形走向和局部倒扣。
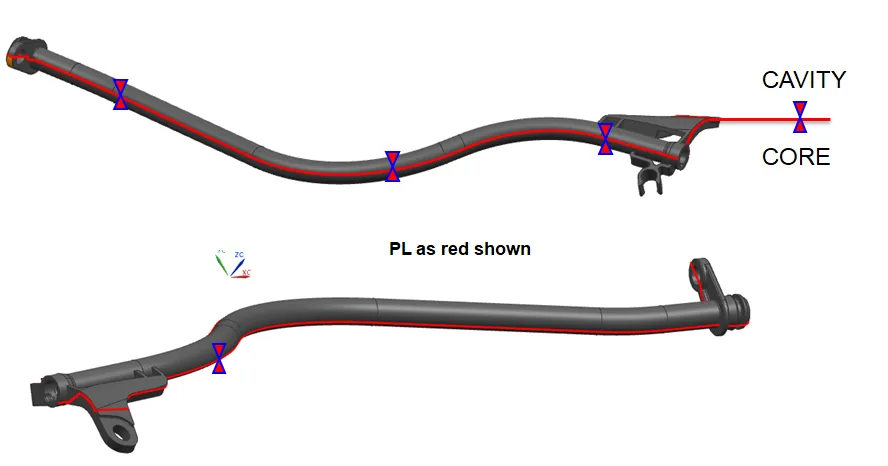
分型线沿导管轮廓布置,用于控制导管沿线的披锋,并保证脱模稳定。
型腔侧的长弧形型腔把射弹与气体通道和协同动作的行位整合在一起;型芯侧带有配合型面和行位接口,使导管在没有金属嵌件的情况下顺利脱模。
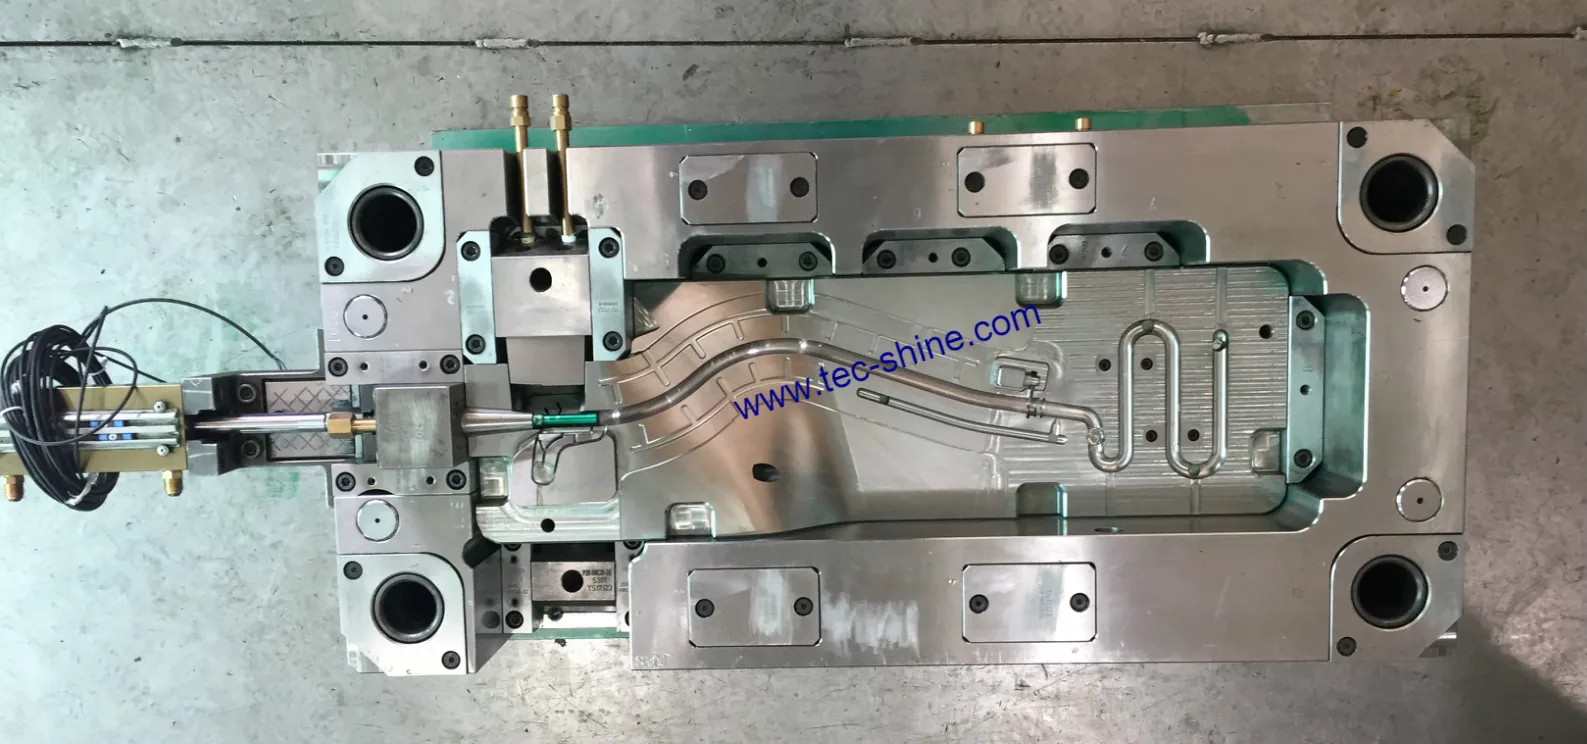
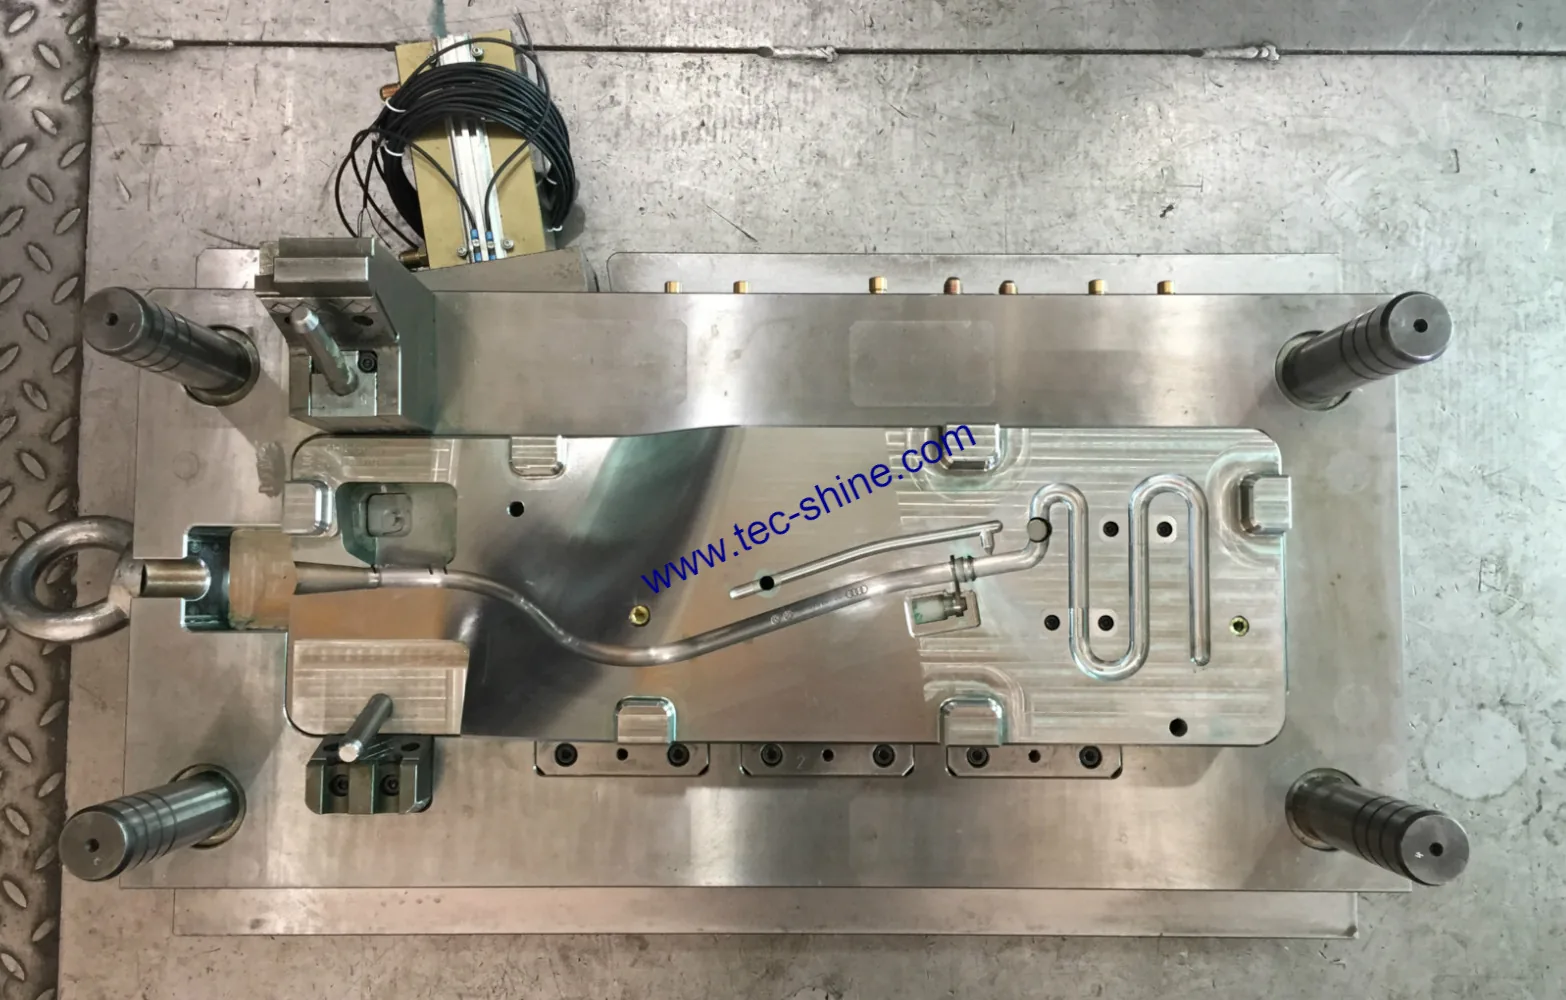
为国际运输,模具外包保护膜,并在木箱内用木撑固定。
请发送 3D CAD、材料、数量和时间要求。收到完整的 CAD 和项目资料后,我们会在 48 小时内发送初步 DFM 反馈。正式报价时间另行确认。
开始免费 DFM 评审本案例基于已确认可公开的项目资料发布。客户、项目和零件识别信息已去除;成本、重量、周期和产量结果不公开。